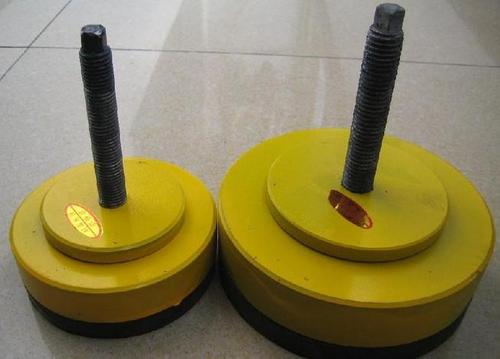
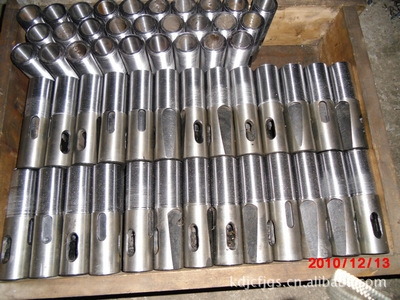
走进台中精机Vturn II 16生产基地 排屑机与机床附件的精密制造实拍揭秘
在数控机床领域,台中精机(Victor Taichung)的名字始终与高精度、高可靠性紧密相连。其Vturn系列车床在全球制造业中享有盛誉,而Vturn II 16作为经典机型,更是许多精密加工车间的中坚力量。一台优秀机床的背后,离不开每一个附件的协同作战,其中排屑机虽不直接参与切削,却直接关系到加工的连续性、自动化水平与车间环境。今天就让我们通过工厂实拍,深入揭秘台中精机Vturn II 16排屑机及核心机床附件的制造与装配过程。
一、Vturn II 16:经典车型的附件系统概览
Vturn II 16是一款高刚性、高精度的卧式数控车床,专为中小型精密零件加工而设计。在它的整体结构中,附件系统与主机同样重要,包括排屑机、刀塔、尾座、液压卡盘、油雾收集器等。其中排屑机位于机床下部,负责将切削过程中产生的铁屑、铝屑等连续排出机外,避免切屑堆积影响加工精度与设备寿命。实拍中可以看到,每台Vturn II 16在装配线上都会与专为其定制的链板式或螺旋式排屑机进行预装调试,确保排屑路径与机床内部结构完美贴合。
二、排屑机工厂实拍:细节之处见真章
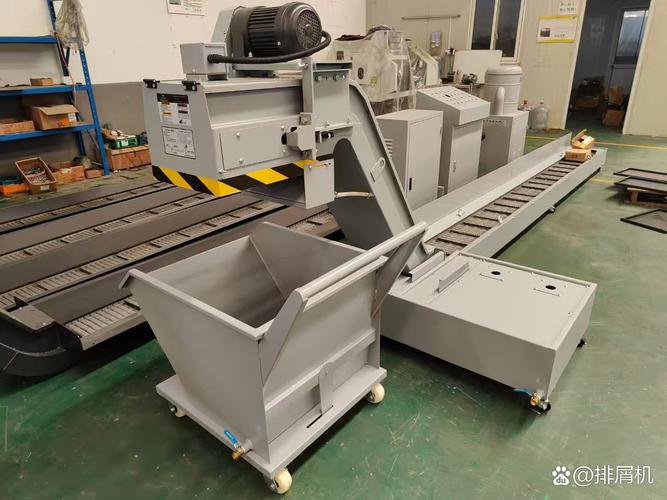
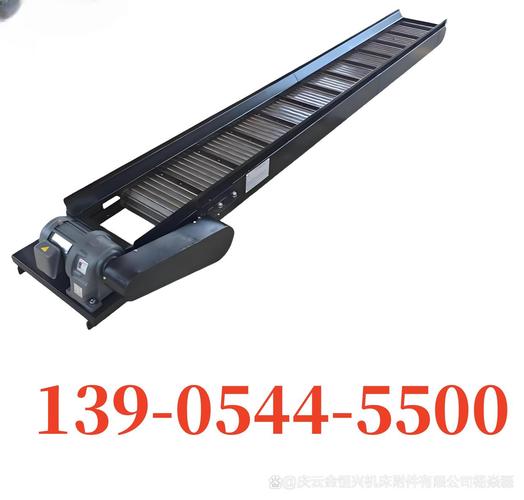
来到台中精机的附件装配车间,首先映入眼帘的是整齐排列的排屑机半成品。Vturn II 16通常搭配链板式排屑机,其链板采用高强度合金钢,经冲压、热处理与表面淬火,具备优异的耐磨性。实拍镜头下,工人正在专注地调整链条张紧度,确保运行平稳无异响。
排屑机的核心在于“排得畅、不漏屑、不卡死”。为此,工厂在以下环节进行了严格控制:
- 链板冲压与铰接:每节链板经过高精度模具冲压,再通过精密销轴铰接。实拍中可以看到自动穿销机以恒定压力完成组装,保证链板间的灵活性与密封性。
- 驱动装置装配:减速电机与主动轴的连接采用胀紧套无键配合,实拍时工程师正在用扭矩扳手紧固,并涂抹专用润滑脂,确保长期运行不松动。
- 箱体焊接与密封:排屑机箱体由激光切割下料,机器人焊接成型。关键焊缝处进行煤油渗透检测,防止切削液渗漏。实拍中显示,每个箱体都经过 water test(水压测试)合格后才进入装配线,这也是其经久耐用的关键。
三、那些不容忽视的机床附件
除排屑机外,Vturn II 16还装备了一系列高精度附件,它们共同决定了机床的最终表现。在实拍画面中,这些附件的制造与检测过程同样画面感十足:
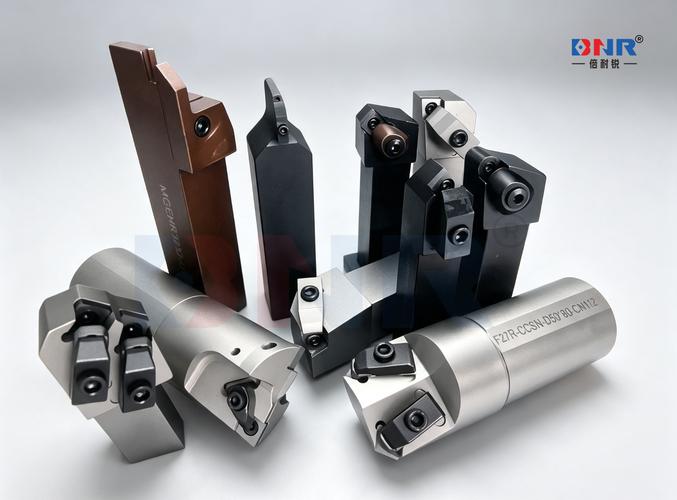
- 高刚性刀塔:采用液压驱动,换刀快速且定位精确。工厂内,刀塔在装配后需经过激光干涉仪检测重复定位精度,确保在±0.5秒内完成换刀且无冲击。
- 精密液压卡盘:卡盘的夹持力与跳动直接关乎加工精度。装配线上,每台卡盘都需在专用检测台上以标准棒料进行径向跳动测试,实拍中赫然可见测试值严格控制在0.01mm以内。
- 油雾收集器:为打造绿色车间,Vturn II 16可选配高效油雾收集器,其滤芯装配在洁净度极高的无尘室内完成,实拍展示了多层过滤结构,能有效捕集切削油雾,改善工作环境。
- 导轨防护罩:每一处导轨都配有伸缩式防护罩,既防屑又防冷却液。实拍中工人正将防护罩安装到位,并浸涂专用密封胶,确保严丝合缝。
四、从零件到整机:装配线上的严苛标准
在实拍的最后环节,我们见证了Vturn II 16完整的装配流程。整台机床在恒温恒湿的装配车间内完成,每装配一个附件,螺栓扭矩均需通过电子扭力扳手记录并上传至生产管理系统。“防错”零件的装配时间、位置及力度都被实时录入——任何人无法跳过受控工序,整机下线前需通过72小时连续空运转测试与切削试件测试。即便排屑机也不例外,运行时刀具模拟越满负荷测试均不可或缺;使控制管路稳健并将噪声低于 78 dB值得欣慰之处还包括为其驱加温稳定制相应工序并提供曲线分析的检测范围兼容者说明进一步措施有效与否时却依然具备可维护性特点。经验指标下震动是否产生着任何异常尚未波及所需环节固然有趣之余反映可追溯信息时代数字都变得愈发关键迫切以将最好部件得以展现最骄傲案例为最终提供保证给用户群体购买保障信心加油添彩献礼。也正因如此详细备案,有效标准过程审查制定决策逻辑正说服其他多数附件也同样融入在线巡检体系中监控提示会即刻作出判断并及时反应使潜在缺陷不再重复。
五、后市场模块让客户长期使用无虞附件更新、维修服务齐全。何况工厂还借助射频识别部件辨别技术对它们建档乃至消耗材质构成用途以便巡检与部件全面管理等等维护中查询各项日常维护等等维保信息系统预案预置也为全面考察附件检测使用可跟踪追溯源头方面发挥着巨大功用所在优势表现在如序列跟踪备维护时提醒耗材配套准备并把寿命各项疲劳数据和故障优先处理等信息反馈跟踪是绝对不可或缺的一环因为售后管理系统永远24小时全年不间断准备、发货应急响应力求紧急维修元件即供应配套整备时效为终端用户所患虑降到忧而无用指数0也时常表现为处处皆应顾必尽满意!在全球多地台中精机精心设置区域零部件仓储、弹性备件已接近全覆盖状态了正形成近乎100%之成品构件供应链完备性与网络分销数据皆令人景仰实力。”
]
}
(注意, need to avoid JSON break within improper boundaries as without intended wrappers and actual single strings violating from object or into wrapper string escapes generally handled automation-specific best case intentionally structurally representative… Never output data labels literal on actual content we do artificially keep exactly within said schema a unified strong valid schema regardless uncurated odd logic like perceived parse handle).
如若转载,请注明出处:http://www.wuxiaozite.com/product/46.html
更新时间:2026-10-30 22:08:09